

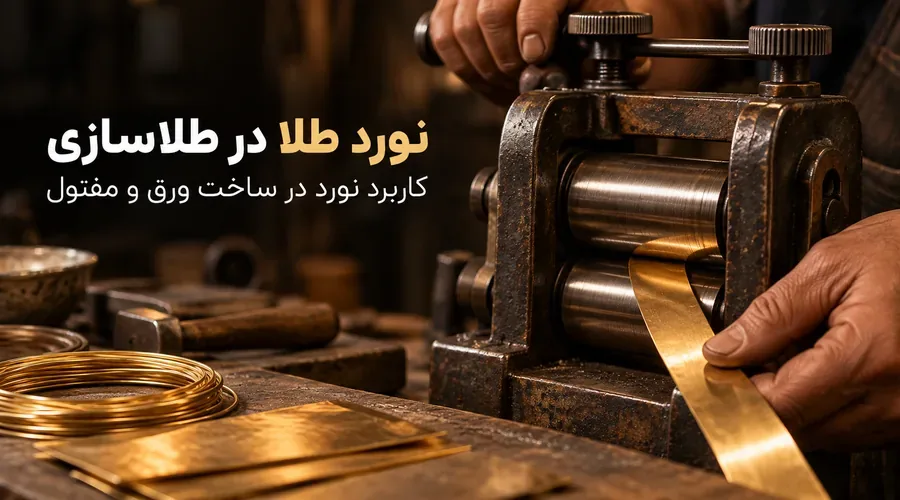
دستگاه نورد از آن ابزارهایی است که وقتی برای اولین بار وارد کارگاه میشویم، کارش بیش از حد ساده به نظر میرسد: فلز را بین دو غلتک میگذاریم، دسته را میچرخانیم و قطعه نازکتر میشود. اما همین مرحله ساده اگر بدون هدف و اندازهگیری انجام شود، میتواند چند قدم بعد دردسر درست کند. ورقی که ضخامت یکنواخت ندارد، لبهای که زودتر از بقیه کشیده شده، سطحی که خط گرفته یا فلزی که بیش از حد کارسخت شده، معمولاً مشکلش را هنگام ارهکاری، فرمدهی، حدیدهکشی یا حتی لحیمکاری نشان میدهد.
برای همین نورد را بهتر است «آمادهسازی فلز برای ساخت» ببینیم، نه فقط «نازک کردن فلز». طلاساز حرفهای قبل از اینکه دسته دستگاه را بچرخاند، از خودش میپرسد: این ورق قرار است چه چیزی بشود؟ آیا برای یک پلاک ظریف آماده میشود؟ باید خم شود؟ قرار است از آن مفتول بسازیم؟ چند قطعه هماندازه از آن بریده میشود؟ پاسخ این سؤالها روی ضخامت هدف، میزان کاهش در هر مرحله و حتی تصمیم درباره زمان بازپخت اثر میگذارد.
در دوره ساخت طلا و جواهر مقدماتی آکادمی یاسان، نورد بعد از شناخت اولیه فلز، عیار و ذوب قرار میگیرد و قبل از مهارتهایی مثل حدیدهکشی و بخش مهمی از فرمدهی تمرین میشود. این ترتیب مهم است؛ چون هنرجو باید بفهمد ورقی که امروز زیر غلتک آماده میکند، فردا چطور برش میخورد و در پروژه نهایی چه نقشی دارد.
یک قطعه فلز در نورد چه مسیری را طی میکند؟
فرض کنید قطعهای از فلز آماده شده و قرار است به ورقی مناسب برای ساخت یک آویز تبدیل شود. وسوسه طبیعی این است که فاصله غلتکها را زیاد کم کنیم تا سریعتر به ضخامت نهایی برسیم. همینجا اولین تفاوت میان کار عجولانه و کار کنترلشده شکل میگیرد.
پیش از اولین عبور، بهتر است سطح فلز، لبهها و ضخامت اولیه بررسی شوند. اگر قطعه از ابتدا کج، نامنظم یا دارای برجستگی جدی باشد، نورد همیشه این مشکل را «درست» نمیکند؛ گاهی فقط آن را کشیدهتر و بزرگتر میکند. بعد از هر چند عبور نیز باید اندازهگیری انجام شود. استفاده از کولیس یا ابزار اندازهگیری مناسب کمک میکند نورد از یک حرکت حسی به یک فرآیند قابل تکرار تبدیل شود.
هر عبور باید هدف داشته باشد. اگر فقط دسته را میچرخانیم چون هنوز ورق «ضخیم به نظر میرسد»، عملاً در حال حدس زدن هستیم. در کار با فلز گرانبها، حدس زدن روشی حرفهای نیست. بهتر است بدانیم ضخامت فعلی چیست، ضخامت هدف چقدر است و این مرحله چه نسبتی با فرم و استحکام قطعه دارد.
یک اصل ساده در کارگاه: نورد خوب آن نوردی نیست که سریعتر تمام شود؛ نورد خوب ورقی تحویل میدهد که مرحله بعد را آسانتر و قابلپیشبینیتر کند.
غلتکها نیز فقط برای کاهش ضخامت نیستند. بسته به نوع دستگاه، ممکن است سطح تخت برای ورق و شیارهایی برای نزدیک کردن فلز به مقاطع مختلف وجود داشته باشد. وقتی هدف نهایی مفتول است، نورد میتواند فلز را تا جایی آماده کند که ورود به حدیده منطقیتر و کنترلشدهتر شود. اینجاست که نورد و حدیدهکشی دو مهارت جدا اما پیوسته دیده میشوند.
یکنواختی سطح و ضخامت در این مرحله بسیار مهم است. فرض کنید قرار است دو قطعه متقارن از یک ورق بریده شوند. اگر یک سمت ورق ضخیمتر باشد، حتی اگر طراحی و ارهکاری دقیق انجام شود، دو قطعه در خمکاری یا پرداخت رفتار یکسانی نخواهند داشت. بنابراین کیفیت نورد خودش را فقط روی میز دستگاه نشان نمیدهد؛ نتیجهاش در کل پروژه پخش میشود.
برای کنترل مسیر نورد، این چهار نقطه را میتوان مثل ایستگاههای کار در نظر گرفت:
- قبل از شروع: وضعیت سطح، لبهها، ضخامت و هدف پروژه بررسی شود.
- در حین کار: کاهش ضخامت مرحلهای باشد و قطعه با راستای کنترلشده وارد غلتک شود.
- میانه مسیر: رفتار فلز از نظر سختی، لبهها و سطح بررسی شود؛ اگر نشانههای کارسختی دیده میشود، ادامه کار کورکورانه نباشد.
- پایان: ضخامت، یکنواختی، سلامت سطح و مناسب بودن خروجی برای مرحله بعد کنترل شود.
نورد جایی است که رفتار فلز را با دست حس میکنیم
یکی از مهمترین چیزهایی که هنرجو در نورد یاد میگیرد این است که فلز در طول کار ثابت نمیماند. هرچه تغییر شکل مکانیکی ادامه پیدا میکند، فلز معمولاً سفتتر میشود و مقاومت بیشتری در برابر تغییر بعدی نشان میدهد. این پدیده همان کارسختی است. در کارگاه، قبل از اینکه هنرجو اسم علمی آن را خوب به خاطر بسپارد، معمولاً آن را با دستش حس میکند: دسته سختتر میچرخد، قطعه کمتر «راه میآید» و لبهها رفتار متفاوتی نشان میدهند.
اگر این نشانهها نادیده گرفته شوند و فقط فاصله غلتکها کمتر شود، احتمال ترک خوردن لبه یا ایجاد تنش نامطلوب بیشتر میشود. اینجا بازپخت وارد فرآیند میشود. بازپخت قرار نیست صرفاً فلز را داغ کند؛ هدفش این است که فلز دوباره برای ادامه تغییر شکل آمادهتر شود. زمان، شدت و نحوه این کار به آلیاژ و پروژه بستگی دارد و نسخه ثابت برای همه قطعات وجود ندارد.
شناخت عیار و آلیاژ در همین مرحله اهمیت پیدا میکند. دو قطعه طلا با ظاهر مشابه ممکن است زیر نورد رفتار کاملاً یکسانی نداشته باشند. اگر درباره این ارتباط کنجکاوید، مقاله عیارسنجی طلا در کارگاه توضیح میدهد چرا عدد عیار فقط موضوع فروش نیست و روی رفتار فلز در ساخت هم اثر دارد.
یک مثال ساده کارگاهی کمک میکند موضوع روشنتر شود. فرض کنید ورقی بعد از چند عبور شروع به ایجاد ترک ریز در لبه میکند. واکنش عجولانه این است که بگوییم «دستگاه فشار زیادی میدهد» و فقط تنظیم را تغییر دهیم. اما واکنش حرفهایتر این است که چند احتمال را کنار هم ببینیم: آیا کاهش ضخامت در پاسهای قبلی زیاد بوده؟ آیا فلز کارسخت شده؟ آیا ماده اولیه سالم و یکنواخت بوده؟ آیا از ابتدا لبه ضعیفی وجود داشته؟ مشکل واقعی فقط با دیدن مجموعه این نشانهها پیدا میشود.
| نشانه روی قطعه | چه چیزی ممکن است پشت آن باشد؟ | قبل از ادامه چه چیزی را بررسی کنیم؟ |
|---|---|---|
| لبهها ترک میخورند | کارسختی زیاد، کاهش شدید ضخامت، ضعف ماده اولیه | وضعیت فلز و نیاز به توقف یا بازپخت |
| ورق به یک سمت کشیده میشود | ورود نامتوازن، اختلاف ضخامت، تنظیم غلتک | راستای ورود و یکنواختی اولیه |
| سطح خط میافتد | آلودگی یا آسیب روی غلتک یا قطعه | تمیزی سطح فلز و دستگاه |
| عبور ناگهان خیلی سخت میشود | کارسختی یا بستن بیش از حد غلتکها | ضخامت فعلی، رفتار فلز و مقدار کاهش |
نگهداری از دستگاه هم بخشی از مهارت نورد است. غلتک آلوده یا آسیبدیده میتواند هر بار همان اثر را روی فلز منتقل کند. خطی که در این مرحله روی ورق ایجاد میشود شاید در نگاه اول کوچک باشد، اما هنگام پرداخت نهایی ممکن است مجبور شویم ماده بیشتری از سطح برداریم تا آن را حذف کنیم. یعنی یک بیدقتی ساده میتواند هم زمان ببرد و هم وزن قطعه را تحت تأثیر قرار دهد.
موضوع ایمنی را هم نباید در حاشیه دید. غلتکها نیروی زیادی دارند و دست، لباس، مو یا وسیله آویزان نباید وارد محدوده خطر شوند. هنرجو باید یاد بگیرد قطعه را با فاصله امن هدایت کند و هیچوقت برای گرفتن ورق، دست را به سمت محل درگیری غلتکها نبرد. مهارت فنی بدون عادت ایمنی، مهارت کامل نیست.
از کار با دستگاه تا «فهم نورد» فاصله وجود دارد
خیلی از هنرجوها بعد از چند جلسه میتوانند دستگاه را راه بیندازند و ورق نازک کنند. این هنوز به معنی تسلط نیست. تسلط زمانی شکل میگیرد که فرد بتواند قبل از شروع کار تصمیم بگیرد، حین کار رفتار فلز را بخواند و بعد از دیدن یک نشانه غیرعادی فقط تنظیم دستگاه را کورکورانه تغییر ندهد.
یکی از نشانههای رشد این است که اندازهگیری به عادت تبدیل شود. هنرجوی مبتدی معمولاً با چشم قضاوت میکند: «تقریباً خوب شده». هنرجوی باتجربهتر هم ممکن است از روی حس و ظاهر حدس بزند، اما حدس او بر پایه اندازهگیریهای قبلی شکل گرفته و وقتی پروژه حساس است دوباره داده را کنترل میکند.
نشانه دیگر این است که هر عبور دلیل داشته باشد. اگر قبل از عبور بعدی بتوانیم توضیح دهیم چرا این مقدار کاهش را انتخاب کردهایم، بعد از آن چه چیزی را باید ببینیم و مرحله بعد قرار است چه باشد، یعنی از اجرای دستوری عبور کردهایم. همین منطق در ساخت واقعی اهمیت دارد؛ چون پروژههای بازار دقیقاً شبیه تمرینهای کلاس نیستند.
چکلیست کوتاه قبل از نورد:
- ضخامت فعلی را میدانم یا فقط حدس میزنم؟
- ضخامت هدف این پروژه مشخص است؟
- سطح غلتک و فلز تمیز است؟
- ورق سالم و نسبتاً یکنواخت وارد دستگاه میشود؟
- اگر فلز سفتتر شده، دلیلش را بررسی کردهام؟
- خروجی این مرحله برای ارهکاری، فرمدهی یا حدیده آماده است؟
در طرح درس دوره ساخت طلا و جواهر مقدماتی یاسان، نورد در کنار فلزشناسی، عیار، ذوب، ارهکاری، حدیدهکشی، لحیمکاری و پرداخت قرار گرفته است. دوره ۲۶ جلسه آموزشی و ۱۳ جلسه تمرین رایگان دارد و در مسیر ساخت حدود ۱۲ تا ۱۴ قطعه، هنرجو بارها میبیند که کیفیت آمادهسازی فلز چه اثری روی نتیجه نهایی دارد. این تکرار در پروژههای متفاوت مهمتر از یاد گرفتن صرفِ حرکت دست روی دستگاه است.
اگر هدف شما فقط آشنایی با ابزار نیست و میخواهید مسیر ساخت را به شکل پیوسته یاد بگیرید، مقاله طلاسازی چیست؟ تصویر کاملتری از جایگاه نورد در کنار برش، فرمدهی، اتصال و پرداخت میدهد. بعد از تسلط به پایهها نیز دوره ساخت طلا و جواهر پیشرفته جایی است که این مهارتها در پروژههای پیچیدهتر به هم متصل میشوند.
نورد خوب معمولاً خودش را به رخ نمیکشد. مشتری نهایی نمیبیند ورق چند بار از غلتک گذشته یا چه زمانی بازپخت شده است. اما نتیجه را در تقارن، کیفیت سطح، فرم درست و تمیزی قطعه حس میکند. بخش زیادی از اعتبار یک طلاساز در همین مراحل پنهان ساخته میشود؛ جایی که هنوز زیور شکل نهاییاش را پیدا نکرده اما کیفیت آن از همانجا تعیین شده است.
