
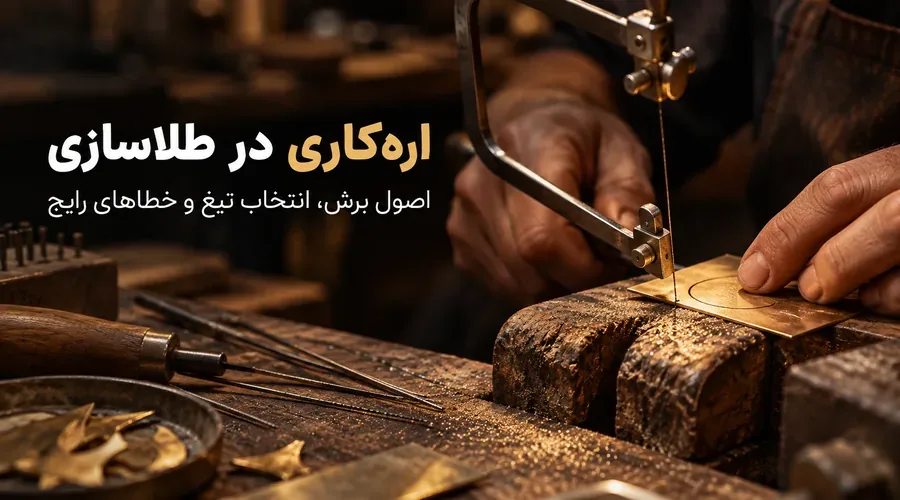
ارهکاری در طلاسازی از آن مهارتهایی است که خیلی زود میزان هماهنگی چشم و دست را نشان میدهد. از بیرون، کار ساده به نظر میرسد: تیغ بالا و پایین میرود و فلز بریده میشود. اما وقتی قرار است یک منحنی تمیز، یک گوشه تیز یا یک برش داخلی ظریف اجرا شود، معلوم میشود کیفیت برش فقط به تیغ خوب یا کمان اره وابسته نیست. انتخاب تیغ، کشش آن، نحوه تکیه دادن ورق روی تخته پیشکار، زاویه کمان، وضعیت نشستن و حتی ریتم حرکت دست همگی روی نتیجه اثر دارند.
برش دقیق یکی از آن مهارتهای «پنهان» است که نتیجهاش چند مرحله بعد خودش را نشان میدهد. اگر خط برش نزدیک به فرم نهایی باشد، سوهانکاری کمتر میشود، تقارن بهتر حفظ میشود و در فرمدهی یا لحیمکاری لازم نیست خطاهای بزرگ اولیه جبران شوند. برعکس، اگر برش از همان ابتدا کج، زاویهدار یا بیش از حد دور از خط باشد، مراحل بعدی به جای تکمیل قطعه تبدیل به عملیات نجات میشوند.
در دوره ساخت طلا و جواهر مقدماتی آکادمی یاسان، ارهکاری خیلی زود وارد تمرین میشود و در پروژههای متعدد تکرار میشود. دلیلش روشن است: هنرجو قرار نیست فقط «تیغ را حرکت بدهد»؛ باید یاد بگیرد فرم را با حداقل خطای اضافه از دل ورق بیرون بیاورد.
برش خوب قبل از اولین حرکت تیغ شروع میشود
اولین تصمیم، انتخاب تیغ مناسب است. تیغ خیلی درشت روی ورق نازک میتواند حرکت خشن و پرلرزش ایجاد کند و تیغ خیلی ریز روی ورق ضخیم ممکن است کند و مستعد گیر کردن شود. مهمتر از حفظ کردن شمارهها این است که هنرجو منطق انتخاب را بفهمد: چند دندانه باید همزمان با فلز درگیر باشند و حرکت تا چه حد باید روان بماند.
بعد از انتخاب تیغ، نحوه بستن آن روی کمان اهمیت پیدا میکند. تیغ شل هنگام حرکت خم میشود و در گوشهها راحتتر از مسیر خارج میشود. کشش بیش از حد هم عمر تیغ را کم میکند. با تمرین، هنرجو حتی از صدای تیغ میتواند حدود کشش مناسب را تشخیص دهد، اما این حس باید از تجربه درست ساخته شود، نه از حدس.
تخته پیشکار هم صرفاً یک تکیهگاه نیست. هرچه محل برش نزدیکتر به نقطه حمایت ورق باشد، لرزش کمتر میشود و کنترل تیغ بیشتر خواهد بود. اگر قطعه دور از محل تکیه نگه داشته شود، ورق شروع به لرزش میکند و خط برش ناپایدار میشود. به همین دلیل نحوه گرفتن قطعه با دست غیرغالب بخشی از مهارت ارهکاری است.
یادداشت میزکار: اگر تیغ مدام میشکند، قبل از عوض کردن برند تیغ، زاویه کمان، فشار دست و نحوه چرخاندن قطعه را بررسی کنید.
وضعیت نشستن هم روی دقت اثر دارد. میز خیلی بالا یا خیلی پایین باعث میشود شانه و مچ زود خسته شوند و بعد از چند دقیقه فشار دست بیشتر شود. خستگی، یکی از علتهای کمتر دیدهشده خروج از مسیر است. هنرجویی که وضعیت بدنش مناسب نیست ممکن است فکر کند مشکل از «دقت دست» است، در حالی که بخشی از مشکل از ارگونومی میز میآید.
اگر هنوز در حال شناخت ابزارهای پایه هستید، مقاله ابزار و وسایل مورد نیاز طلاسازی جایگاه کمان اره، تخته پیشکار، سوهان و ابزارهای مکمل را در یک میز کار اولیه توضیح میدهد.
قبل از شروع برش، این موارد را سریع کنترل کنید:
- تیغ متناسب با ضخامت ورق انتخاب شده؟
- دندانهها در جهت درست قرار دارند؟
- کشش تیغ مناسب است؟
- ورق نزدیک محل برش تکیه دارد و نمیلرزد؟
- خط طراحی واضح است و نور کافی دارید؟
- بدن در وضعیتی قرار دارد که کمان بتواند عمودی حرکت کند؟
خط مستقیم، منحنی و گوشه هرکدام رفتار متفاوتی میخواهند
در خط مستقیم، ریتم یکنواخت اهمیت زیادی دارد. فشار زیاد سرعت را بالا نمیبرد؛ برعکس، احتمال انحراف و گیر کردن تیغ را بیشتر میکند. اره زرگری با حرکت دندانهها فلز را میبرد، نه با فشار دادن کمان به سمت جلو. نقش دست بیشتر هدایت است تا هل دادن.
در منحنیها، ماجرا عوض میشود. یکی از اشتباههای رایج این است که کمان با فشار جانبی زیادی چرخانده شود. تیغ اره باریک است و فشار جانبی را خوب تحمل نمیکند. در بسیاری از منحنیها بهتر است خود قطعه روی تخته پیشکار کمی چرخانده شود تا تیغ تا حد ممکن در راستای حرکت بماند. این هماهنگی میان چرخش قطعه و حرکت کمان با تمرین جا میافتد.
گوشه تیز سختترین نقطه برای بسیاری از هنرجوهاست. واکنش طبیعی این است که در نقطه گوشه کمان را ناگهان بچرخانند؛ همین حرکت یکی از دلایل رایج شکست تیغ است. روش کنترلشدهتر، کوتاه کردن دامنه حرکت و ایجاد فرصت برای تغییر تدریجی جهت است. در شروع ممکن است این کار کند به نظر برسد، اما بعد از مدتی تبدیل به حرکت طبیعی دست میشود.
برش داخلی هم منطق خودش را دارد. وقتی قرار است فرم بستهای در داخل ورق ایجاد شود، ابتدا نقطهای برای عبور تیغ لازم است. بعد تیغ از سوراخ عبور داده میشود و دوباره روی کمان بسته میشود تا مسیر داخلی بریده شود. جای این سوراخ مهم است؛ اگر خیلی نزدیک به خط نهایی باشد، فضای اصلاح کم میشود و اگر خیلی دور باشد، سوهانکاری بیشتری لازم خواهد بود.
یک مثال ساده: فرض کنید قرار است یک آویز با فرم هندسی و یک فضای خالی مرکزی بسازید. بخش بیرونی نسبتاً ساده است، اما در گوشههای داخلی کوچکترین زاویه کج در برش میتواند بعداً هنگام سوهانکاری شکل را نامتقارن کند. اگر برش اولیه نزدیک به خط و عمودی باشد، سوهان فقط برای تمیز کردن و نهایی کردن فرم استفاده میشود. اگر برش زاویهدار باشد، سوهان باید خطا را اصلاح کند و احتمال از دست رفتن تناسب بالا میرود.
| مشکل در برش | احتمالاً از کجا میآید؟ | اول چه چیزی را بررسی کنیم؟ |
|---|---|---|
| تیغ مرتب میشکند | فشار جانبی، کشش نامناسب یا چرخش ناگهانی | نصب تیغ و نحوه تغییر جهت |
| از بالا درست است ولی از کنار کج شده | کمان عمودی نبوده | وضعیت بدن و زاویه حرکت |
| تیغ در فلز گیر میکند | تیغ نامتناسب، فشار زیاد یا براده | نوع تیغ و ریتم حرکت |
| بعد از برش سوهانکاری زیادی لازم است | فاصله زیاد از خط یا کنترل ضعیف مسیر | حاشیه برش و تمرین دنبال کردن خط |
یکی از نکات حرفهای در ارهکاری این است که همیشه قرار نیست تیغ دقیقاً روی خط نهایی حرکت کند. بسته به پروژه، مقدار کمی حاشیه برای سوهانکاری منطقی است. هنر این است که این حاشیه نه آنقدر زیاد باشد که زمان و فلز زیادی از دست برود و نه آنقدر کم که با یک خطای کوچک فرم نهایی خراب شود.
ارتباط ارهکاری با سوهانکاری دقیقاً همینجاست. برش خوب، سوهان را از «ابزار اصلاح خطا» به «ابزار نهاییسازی» تبدیل میکند. همین تفاوت کوچک میتواند سرعت، تقارن و تمیزی کل پروژه را بالا ببرد.
ارهکاری حرفهای یعنی کنترل بیشتر، نه سرعت بیشتر
خیلی از هنرجوها اوایل مسیر تعداد تیغهای شکسته را معیار پیشرفت میدانند؛ مثلاً خوشحال میشوند که امروز کمتر تیغ شکستهاند. این نشانه خوبی است، اما کافی نیست. پیشرفت واقعی زمانی است که خط برش به فرم نهایی نزدیکتر شود، کمان عمودیتر بماند، گوشهها تمیزتر دربیایند و سوهانکاری بعدی کمتر شود.
تمرین هم باید تنوع داشته باشد. اگر هنرجو فقط خط مستقیم ببرد، دستش برای پروژه واقعی آماده نمیشود. مسیر تمرین بهتر است از خط مستقیم شروع شود، به منحنی باز و بسته برسد، بعد گوشه، فرم داخلی و در نهایت قطعه واقعی وارد کار شود. هر مرحله یک نوع کنترل تازه به دست اضافه میکند.
بازخورد سریع در ارهکاری ارزش زیادی دارد. بعضی خطاها از بالا دیده نمیشوند. ممکن است خط روی سطح درست باشد اما برش در ضخامت زاویه داشته باشد. حضور مدرس یا فرد باتجربه کمک میکند همین ایرادها قبل از اینکه تبدیل به عادت شوند اصلاح شوند. این یکی از جاهایی است که آموزش کارگاهی نسبت به دیدن صرف ویدئو تفاوت خودش را نشان میدهد.
نشانههای اینکه ارهکاری در دست شما جا افتاده:
- قبل از شروع، تیغ مناسب را با دلیل انتخاب میکنید.
- کمان در بیشتر مسیر عمودی میماند.
- در گوشهها بهجای فشار جانبی، حرکت را کنترل میکنید.
- برش داخلی را بدون آسیب زدن به فرم اطراف انجام میدهید.
- بعد از برش، سوهانکاری بیشتر برای نهاییسازی است تا نجات فرم.
- وقتی تیغ میشکند، علت را تحلیل میکنید نه اینکه فقط تیغ تازه ببندید.
در طرح درس ساخت طلا و جواهر مقدماتی آکادمی یاسان، ارهکاری در کنار سوهانکاری و فرمدهی از مهارتهای پایهای است که قبل از اتصال و پرداخت باید در دست هنرجو جا بیفتد. دوره ۲۶ جلسه آموزشی و ۱۳ جلسه تمرین رایگان دارد و در جریان ساخت حدود ۱۲ تا ۱۴ قطعه، برش در شکلهای مختلف بارها تکرار میشود. همین تکرار در پروژههای واقعی باعث میشود هنرجو بفهمد کیفیت یک خط برش چگونه روی مرحله بعد اثر میگذارد.
اگر میخواهید جایگاه ارهکاری را در کل مسیر حرفهای ببینید، مقاله طلاسازی چیست؟ ارتباط برش با نورد، فرمدهی، لحیمکاری و پرداخت را روشنتر میکند. بعد از تسلط روی پایهها نیز دوره ساخت طلا و جواهر پیشرفته جایی است که دقت برش و اتصال در پروژههای پیچیدهتر اهمیت بیشتری پیدا میکند.
یک معیار حرفهای دیگر، میزان پرت و دوبارهکاری است. برش نامطمئن فقط ظاهر را خراب نمیکند؛ اگر هنرجو برای اصلاح فرم مجبور شود فلز زیادی با سوهان بردارد یا قطعه را دوباره از اول بسازد، زمان و ماده اولیه هم از دست میروند. در کار با فلز گرانبها، دقت فنی با اقتصاد کارگاه پیوند دارد. هرچه خط برش کنترلشدهتر باشد، وزن بیشتری حفظ میشود و مسیر رسیدن به فرم نهایی کوتاهتر خواهد بود.
ارهکاری خوب معمولاً بیسروصداست. اگر درست انجام شده باشد، مرحله بعد راحتتر میشود و هیچکس مجبور نیست وقت زیادی صرف اصلاح فرم کند. همین ویژگی، آن را به یکی از پایههای اصلی ساخت دستی تمیز تبدیل میکند.
